Genel Bakış
Taneler arası çatlama, esas olarak tane sınırları boyunca yayılan çatlamadır. Paslanmaz boru bileşenlerinde bu durum; hassasiyet, aşındırıcı servis, kaynak termal çevrimleri, uygunsuz ısıl işlem, stres veya bu faktörlerin bir kombinasyonu ile ilişkilendirilebilir. Bu terim, metalografi, servis geçmişi, malzeme doğrulaması ve kırılma analizi olmadan tam bir arıza teşhisi olarak kullanılmamalıdır.
Östenitik paslanmaz çelikler, termal maruz kalmanın tanecik sınırlarında krom açısından zengin karbürlerin oluşmasına izin vermesi ve yakınlarda kromun tükendiği bölgeler oluşturması durumunda hassaslaşabilir. Bunun alan hasarı oluşturup oluşturmayacağı alaşım kalitesine, karbon içeriğine, stabilizasyona, ısı girdisine, sıcaklıktaki süreye, soğumaya, strese ve proses ortamına bağlıdır.
Boru Bileşenleri İçin Neden Önemlidir?
Tane sınırı saldırısının normal boyutsal inceleme sırasında tespit edilmesi zor olabilir. Bir bağlantı parçası, flanş veya kaynak, basınç testini geçebilir ve daha sonra aşındırıcı bir ortamda bozulabilir. Risk, kaynak ısısından etkilenen bölgelerin, onarılmış dökümlerin, uygun olmayan şekilde ısıl işlem görmüş bileşenlerin ve uzun süre yüksek sıcaklıklara maruz kalan parçaların yakınında önemlidir.
Taneler arası korozyon, taneler arası gerilim-korozyon çatlaması, sıcak çatlama ve katılaşma çatlaması farklı mekanizmalardır. Bunları aynı sorun olarak ele almak yanlış düzeltici eyleme yol açabilir. Örneğin, artık gerilimi azaltmak uygun olmayan kimyayı düzeltmez ve çözelti tavlaması servisle ilgili her çatlama mekanizmasını ortadan kaldırmaz.
Hizmetin tanecik sınırı bozulmasına duyarlı olduğu durumlarda, alıcılar malzeme durumunu, kaynak prosedürünü, termal geçmişi, yüzey işlemini ve gerekli korozyon testlerini kontrol etmelidir.
Yöntemler, Parametreler veya Süreç
Güvenilir bir araştırma, malzeme kayıtlarını, servis verilerini, tahribatsız muayeneyi ve laboratuvar analizini birleştirir.
| Değerlendirme alanı | Ne incelenmeli | Yararlı kanıtlar |
|---|---|---|
| Malzeme kimliği | Derece, karbon seviyesi, stabilize veya düşük karbon durumu | MTC, PMI, ısı numarası, orijinal özellikler |
| Termal geçmişi | Kaynak, onarım, şekillendirme, ısıl işlem, servise maruz kalma | WPS, fırın kayıtları, onarım haritaları, çalışma geçmişi |
| Hasar yeri | Kaynak metali, HAZ, ana metal, döküm onarımı, yüzey | Görsel harita, PT sonuçları, kesit planı |
| Mikroyapı | Tahıl sınırı saldırısı, aşamalar, çatlak yolu | Metalografi ve uygun laboratuvar testleri |
| Çevre | Sıcaklık, klorürler, asitler, kükürt türleri, nem | Süreç analizi ve üzgün geçmişi |
| Stres durumu | Artık, uygulamalı, döngüsel veya termal stres | Tasarımın gözden geçirilmesi ve kırılma yönelimi |
| Kabul | Projeye veya malzemeye özel korozyon gereksinimleri | Satın alma siparişi ve onaylı test standardı |
Tedarikçi ve Denetim Kontrol Listesi
- Tam paslanmaz kaliteyi ve teslim edilen ısıl işlem durumunu onaylayın.
- Servis spesifikasyonunda düşük karbonlu veya stabilize kalitelerin gerekli olup olmadığını inceleyin.
- Kaynak ısı girdisini, pasolar arası sıcaklığı ve onarım sıklığını nitelikli bir prosedürle kontrol edin.
- Kesme, taşlama, şekillendirme ve patlatma sırasında karbon çeliği kirlenmesini önleyin.
- İşleme siparişi verildiğinde fırın çizelgelerini ve çözelti işlem kayıtlarını ürün partisine göre izlenebilir halde tutun.
- Açık çatlaklara uygun yüzey inceleme yöntemlerini kullanın, ancak temel nedenin belirlenmesi için yalnızca PT'ye güvenmeyin.
- Satın alma siparişinde tanecikler arası korozyon testi ve kabul kriterlerini tanımlayın.
- Beklenmeyen sertliği, renk değişikliğini, oksit tabakasını veya tekrarlanan onarım bölgelerini araştırın.
- Şüphelenilen hasarı taşlamadan önce temsili numuneleri koruyun.
- Arıza teşhisi için nitelikli bir metalurji laboratuvarı kullanın.
Boru Bağlantı Parçaları, Vanalar ve Flanşlara Uygulama
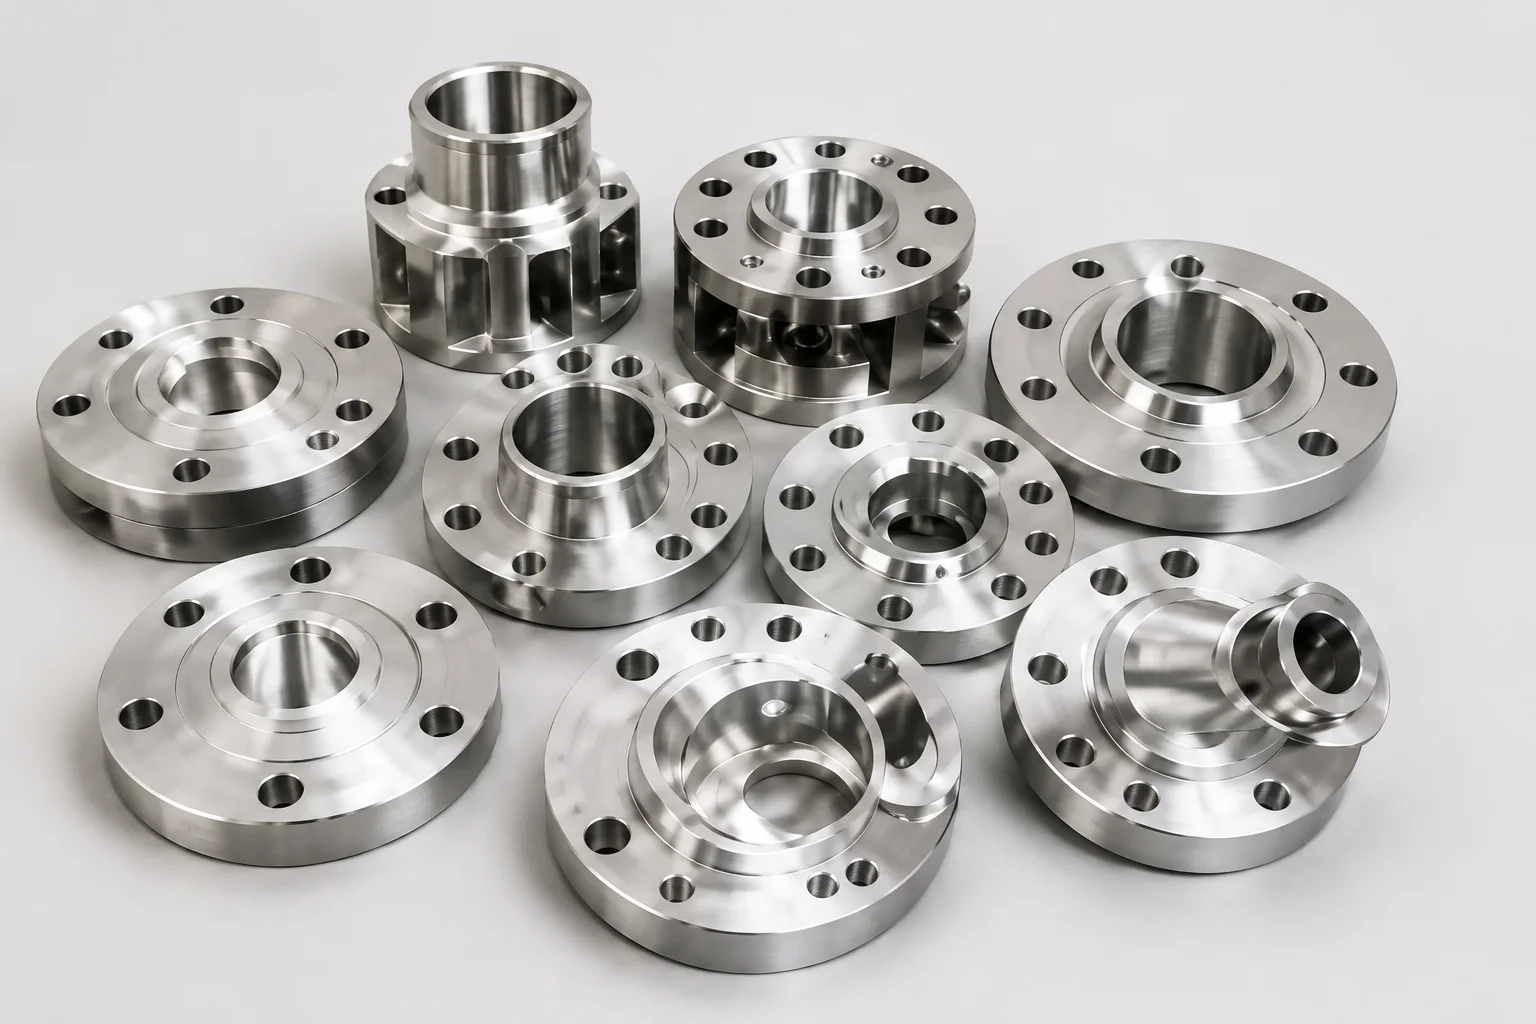
Paslanmaz dirsekler, te'ler, redüktörler ve kaynak boyunlu flanşlar şekillendirme, kaynaklama, onarım veya yanlış ısıl işlem sırasında hassaslaştırıcı termal döngülere maruz kalabilir. Döküm valf gövdeleri onarım kaynakları ve karmaşık termal geçmişler içerebilir. Kaplamalı boru ve kaynak kaplamaları seyrelmeye ve aynı zamanda kontrol edilmesi gereken çoklu ısıdan etkilenen bölgelere neden olur.
Çözelti tavlamanın gerekli olduğu durumlarda tedarikçi, dereceye uygun bir döngü ve soğutma yöntemi göstermelidir. Lokalize sahada ısıl işlem, otomatik olarak tam çözelti işlemine eşdeğer değildir. Yüzey temizleme ve pasifleştirme yüzey durumunu iyileştirebilir ancak uygun olmayan toplu mikro yapıyı tersine çevirmez.
SSS
Taneler arası korozyon, taneler arası çatlama ile aynı mıdır?
Hayır. Korozyon tercihen mekanik olarak tetiklenen bir çatlak olmadan tanecik sınırlarına zarar verebilir. Çatlama ek stres ve hasar koşulları gerektirir.
Görsel inceleme duyarlılığı tespit edebilir mi?
Genellikle tek başına değil. Malzeme geçmişi, korozyon testi, metalografi veya diğer nitelikli yöntemler gerekli olabilir.
304L veya 316L kullanmak riski ortadan kaldırır mı?
Düşük karbonlu kaliteler birçok kaynak işlemi sırasında hassasiyet riskini azaltır ancak her termal, korozyon veya çatlama mekanizmasını ortadan kaldırmaz.
Asitleme taneler arası hasarı onarabilir mi?
Asitleme, kireci ve yüzey kirliliğini giderir. Kromun tükendiği tane sınırı bölgelerini onarmaz veya çatlakları onarmaz.
Her paslanmaz bağlantı parçası taneler arası korozyon testine tabi tutulmalı mıdır?
Hayır. Malzeme spesifikasyonu, hizmet, proje standardı veya satın alma siparişi gerektirdiğinde test yapılması gerekli olmalıdır.
Sonraki Adımlar
Hassas bir hizmet için sipariş vermeden önce kaliteyi, ısıl işlemi, kaynak sınırlarını, korozyon testlerini, yüzey durumunu ve dokümantasyonu tanımlayın. Bir arıza durumunda numuneleri koruyun ve termal ve çalışma geçmişinin tamamını toplayın.
Fiyat Teklifi İste